分类:企业新闻 作者:优恩危包 来源:优恩un纸箱厂家 发布时间:2026-11-21
上个月有个做涂料出口的客户来问:同一张图纸发给了三家箱厂,回来三个价、三个交期,样箱寄到以后更热闹——内衬放不进去,箱面UN标记挤到了摇盖上,托盘还码不平整。问他图纸上是怎么写的,他发来一张手机拍的内装物照片,外加一句"照这个做个能装8公斤的箱子"。
定制UN纸箱的返工,多数不是出在生产环节,而是出在图纸与确认环节。本文按下单顺序把流程走一遍:图纸该给全哪些参数、内外尺寸各管什么、箱型与刀模怎么选、手工样与上机样与量产首件有什么差别、首件确认查哪六项、图纸变更怎么走,末尾附十二个高频问答,出口企业可以照着逐项核对。
很多客户发来的"图纸"其实只有一张内装物照片。图纸信息给得越全,报价越准、样箱越接近量产件。以下九项,逐项过一遍:
要素1 内尺寸或内装物数据:能给出内尺寸更好;给不出就提供内装物的长宽高、单件重量和外形刚性(软包还是硬盒),厂方据此折算。
要素2 内装物信息:UN编号、危险货物类别、状态(固态还是液态)、比重或灌装量。这几项决定包装类别判定和液体箱的膨胀余量,在性能单上也要逐字体现。
要素3 UN型号等级:X/Y/Z 对应 Ⅰ/Ⅱ/Ⅲ 类包装,等级越高跌落与堆码试验要求越严。按内装物的包装类别选,不必盲目升档——升档意味着纸板更厚、成本更高。
要素4 运输方式:海运、空运、铁路的包装说明列位与试验口径不同,组合包装空运还涉及内包装95千帕压差一类的要求,越早说明越少返工。
要素5 箱型结构:常规对口摇盖还是全叠盖、带不带内衬卡槽。结构影响纸板展开尺寸和成型工艺,后文第三节展开。
要素6 楞型与配纸:UN纸箱常用双瓦楞,楞型与克重组合由抗压和堆码要求倒推。客户可以只给承重与堆码要求,配纸方案由厂方建议后确认。
要素7 印刷内容:箱唛、UN标记三行文本、菱形标签的印制位置。UN标记是印刷在箱体上的固定文本,型号、代号、PI号一样都不能错。
要素8 内衬与封口:泡沫、气柱袋、隔档、塑料袋的有无与规格;封口用H型封还是单道胶带,胶带宽度也要定。
要素9 堆码要求:仓储码几层、静置多久。性能单上的堆码试验负荷与实际堆码方式要能对得上,客户有明确要求就写进图纸。
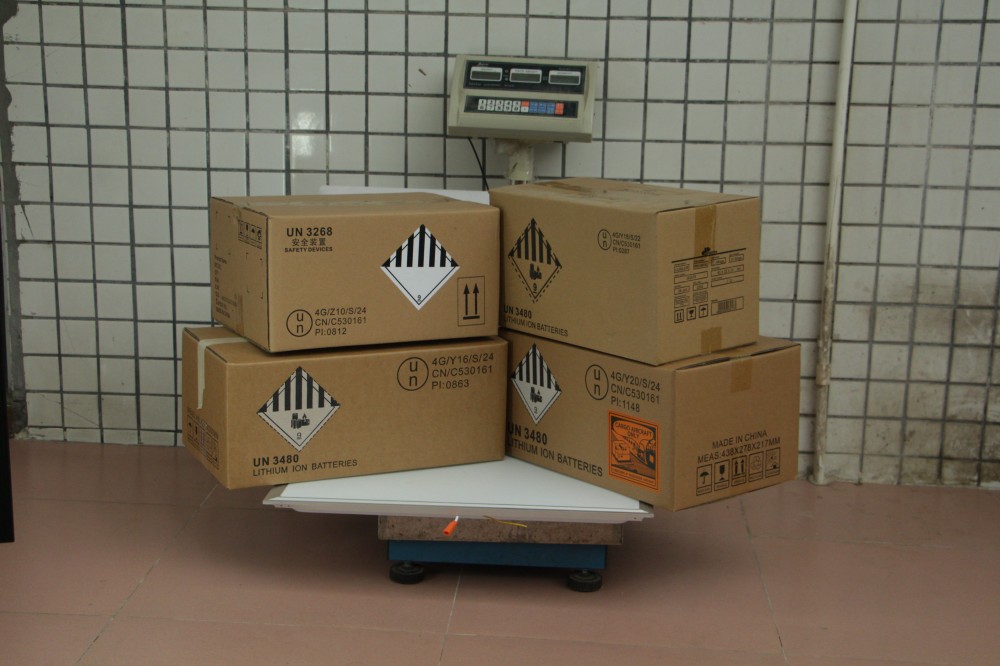
同一批交付里摆在一起的三只箱子就是直观例子:箱面同样印着 CN/C530161,型号一行却分别是 4G/Z10/S/24、4G/Y20/S/24、4G/Y16/S/24,PI 号各不相同。图纸参数差一项,就是另一个设计型号,各有各的性能单,这一层在图纸阶段就要分清。
图纸确认时扯皮比较多的地方,往往出在"尺寸"两个字上。一只纸箱实际存在三套尺寸,各管一段:
内尺寸决定装不装得下。内装物、内衬、隔档的三维尺寸都要能放进内尺寸里,液体灌装还要留膨胀余量。客户核算"能不能装"一律按内尺寸来。
外尺寸决定装柜与托盘。柜内容积、托盘排布、堆码层数全部按外尺寸计算,报给货代和仓库的也是外尺寸。
制造尺寸(压线尺寸)是厂方展开下料用的,由内尺寸加上纸板厚度与摇盖回伸折算而来。客户不必干预,但应要求厂方把折算后的图纸回传确认,作为打样与验收的统一依据。
常见的错位是:客户按外尺寸报价、按内尺寸放物,两头一挤内衬就放不进去;或者只报了内尺寸,货到港后托盘码不进柜。规避办法很直接——客户提供内装物尺寸与限重,内外尺寸由厂方折算后在打样图上同时标注,双方按同一张图验收。
箱型选择决定工艺路线。对口摇盖箱(0201)是常规款,开槽压线即可成型,调机快、适合批量;全叠盖箱(0203)上下摇盖重叠,堆码抗压表现更好,但纸板面积更大、成本相应上浮;天地盖(0300)与一件式书套箱(0400)对压线精度要求更高,组装后外观规整,多用于外观要求高的品类;带提手孔、异形开窗、内衬卡槽的结构则要上模切刀模。
印刷版与刀模都是一次性投入:版费按印刷面积计,刀模费按刀模外形计,做500只和做5000只,每只分摊差一个量级。这一点在比价时容易被忽略——报价低的方案可能只是把刀模摊薄得更多,或干脆没含这笔钱。箱面UN标记若为固定文本,随纸板一次性制版即可;若型号行、PI号会随订单变化,就要评估每单重制版的费用,或者在报价阶段问清厂方对可变标记的处理方式。
"打样"两个字在箱厂里实际对应三种东西,用途和代表性差别很大,确认之前先分清:
| 样箱类型 | 怎么来的 | 能确认什么 | 局限 |
| 手工样 | 用现有箱片或手工裁切拼合 | 外观比例、印刷位置、内装物适配 | 尺寸与压线不代表量产精度 |
| 上机样 | 正式刀模加产线小批量试做 | 刀模精度、压线深浅、印刷套位 | 与量产同工艺,周期比手工样长 |
| 量产首件 | 整批开头抽出的成品 | 按验收标准实测后放行整批 | 即量产本身,出现偏差整批受影响 |
表里值得记牢的一行是手工样:它只用来确认外观与适配,尺寸和压线精度都不代表量产件,更不能拿去送检——性能试验的样箱必须与性能单上的设计型号一致,手工样拼出来的箱过不了这个口径。送检用箱要用上机样或量产件。
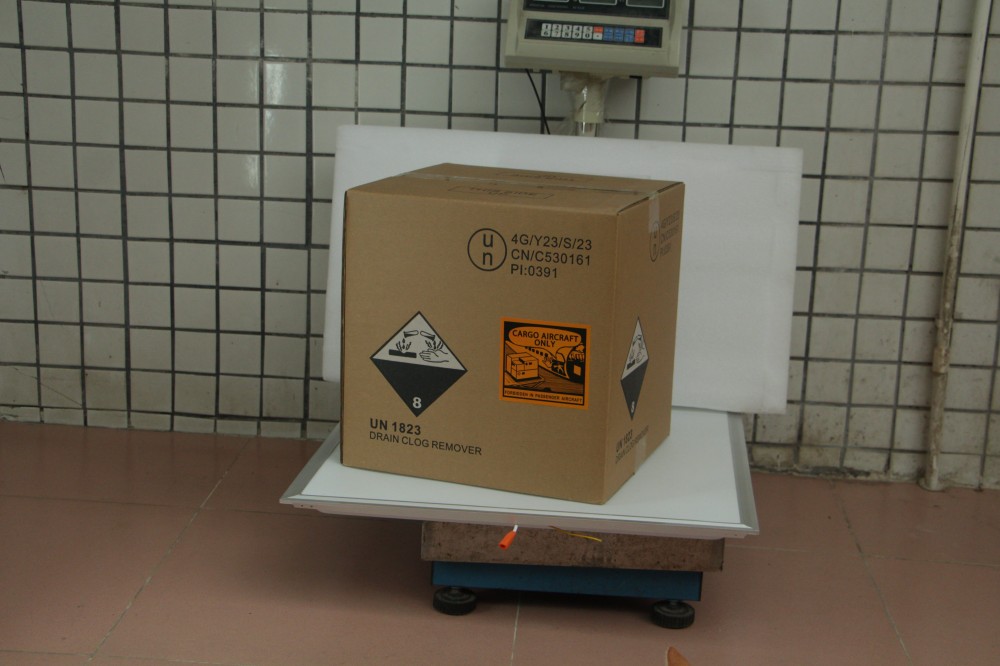
上机样或量产开头几只,按六项逐一实测,双方签字后整批放行:
要点一 尺寸实测:内尺寸、外尺寸卷尺复核,与打样图偏差应在允差之内,超差的当场判,不带着疑问放行。
要点二 配纸与楞型:对照图纸克重核对纸板,必要时截取纸板称重,楞型与层数目测可见,压线是否居中也在这步看。
要点三 印刷与UN标记:三行标记逐字核对——型号规格行(如4G/Y22/S/24)、代号月份年份行(CN/C530161)、PI号行,再看标签位置与方向箭头,字号与位置以打样确认为准。
要点四 内衬与隔档:装配试装,确认泡沫或隔档放得进、取得出,内装物就位后摇盖能正常闭合。
要点五 封口:H型封还是单道封、胶带宽度与层数,按图纸执行,封口方式影响跌落表现,不要在车间现场临时改。
要点六 称重与堆码抽验:单件毛重复核与图纸限重比对,堆码按静载要求抽验,数据记入首件记录。
变更分两类处理。不影响设计型号的小改——印刷颜色、箱唛文字、标签位置这类,图纸版本号升一版即可;影响设计型号的改动——克重、楞型、尺寸、结构、配纸,要重新送检。性能单跟着设计型号走,尺寸或配纸一变,原有的性能单就不能再支撑这批货,这一点此前设计型号变更一篇按克重、尺寸、供应商三条线给过判定口径,此处只强调一句:变更请求一律落成书面版本号,口头一句"改一点点"是后续争议的源头。
检验批的口径也要对上:同一生产商、相同运输方式、相同规格及标记的包装、相同品种组分含量,四个条件同时满足才算同一检验批。图纸一改,批就断了,分证与核销都要跟着重新算。
原因一 手工样当量产样确认:外观看得很满意,上机后尺寸跑了偏,源头是把手工样当成了验收基准。
原因二 纸板换批:量产批次的原纸与打样时不同批,克重虚标或环压下降,堆码表现打折扣。
原因三 压线深浅不当:压线过深纸板受伤、过浅摇盖回弹,成型后内尺寸缩水,内装物放不进。
原因四 制版磨损或重制:UN标记字号、位置随印刷版状态漂移,重制版时没按原稿校对。
规避动作两条:把"按打样确认图与首件签样验收"写进合同条款;每批留样一件,与首件记录一并归档,后续对账有据可查。
Q1:手里只有内装物,没有图纸能做吗?
A:可以。把内装物三维尺寸、单件重量、UN编号给全,厂方折算出图纸回传确认,确认后再安排打样。
Q2:打样收费吗?
A:常规做法是刀模与版费一次性收取,打样件本身按成本收取或达到起订量后冲抵,各家口径不同,报价时问清。
Q3:打样件能用来送检吗?
A:不能随意用。性能试验样箱须与设计型号一致,手工样不行,用上机样或量产件。
Q4:报给货代的尺寸用哪个?
A:装柜与托盘排布按外尺寸;内尺寸用于内装物与内衬核算,两套尺寸不要混报。
Q5:从图纸到交货要多久?
A:常规型号确认图纸到交货7–15个工作日,含打样与首件确认;异形箱或需重制刀模的周期更长,以合同为准。
Q6:图纸没写堆码层数怎么办?
A:按性能单堆码试验负荷折算默认值;客户有明确堆码要求(如码三层静置28天)应写进图纸,试验负荷与实际堆码差距大的要在选型时说透。
Q7:箱面上的PI号是谁定的?
A:PI号随内装物UN编号对应的包装说明确定,箱厂按包装说明印制,与设计型号、性能单编号相互独立。
Q8:能先出普通箱、后面再补UN标记吗?
A:不能。装危险货物的包装必须带UN标记,普通箱与危包箱从配纸到试验都是两套体系,后期补印解决不了合规问题。
Q9:两个设计型号能共用一张性能单吗?
A:不能。设计型号与性能单一一对应,同厂不同型号各有各的单,图纸参数差一项就是另一个型号。
Q10:打样后又改了尺寸,要重新打样吗?
A:小改且不影响结构的,可在上机样上直接确认;影响设计型号的改动按第六节的变更流程走,重新送检。
Q11:首件确认由谁签字?
A:建议双方各留一份签样与首件记录:厂方质检实测填写,客户书面确认,作为整批放行与后续验收的共同依据。
Q12:打样件的纸板和量产一样吗?
A:上机样与量产同料同线;手工样可能用现有箱片拼做,纸板等级未必一致,只作外观与适配确认,不要据此定配纸。
广东优恩危包专注 UN 认证危险品纸箱、危包木箱、重型纸箱的生产制造,同时配套提供包装性能单出具与危包证协办服务。如需获取适配的包装方案或报价,欢迎直接联系:
联系人:刘小姐 电话:18594133631(微信同号)
官网:www.unweibao.com
注:各地海关在具体执行口径上可能存在差异,本文所述流程为通用做法,实际办理请以属地海关的现行要求为准。
24小时客服
1对1大客户服务
免费定制
快速办理危包证


 粤ICP备18066073号-1